 二重壁紙コップ:B2Bエンジニアリング、コーティング、調達ガイド
Sep 02, 2026
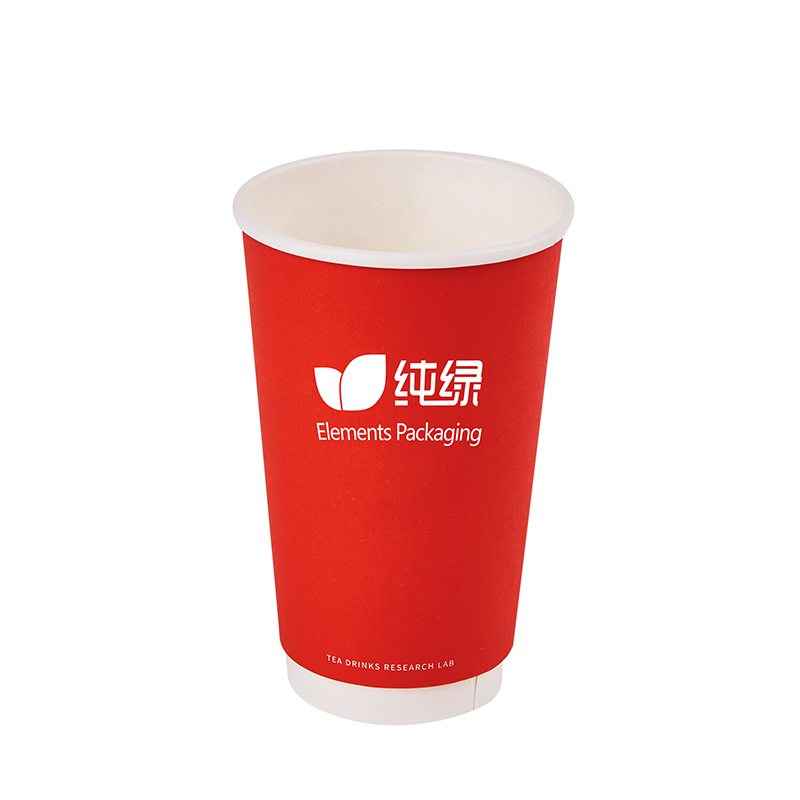
今日の業務用食品サービスおよびスペシャルティコーヒー業界では、使い捨ての飲料容器はもはや単なる消耗品としてではなく、飲料の温度保持、消費者の触覚的な快適さ、ブランドの持続性、および規制環境コンプライアンスを左右する不可欠な物理的接点として捉えられています。従来、温かい飲み物の提供には、外側に段ボールスリーブが付いたシングルウォールの紙コップが標準でしたが、世界のクイックサービスレストラン(QSR)チェーンや飲料販売業者は、精密に製造された使い捨て容器への移行を積極的に進めています。 二重壁紙コップ Elements Packagingのような専門メーカーによって製造されています。 このアーキテクチャの移行は、物理的なパフォーマンスと企業の単位経済の両方によって推進されています。バリスタの作業がピークに達する時間帯に、倉庫保管、開梱、紙製スリーブの手作業による組み立てといった作業は、顕著な労働力制約とスループットのボトルネックを生み出します。同時に、北米とヨーロッパ全体で包装規制が強化されており、例えば欧州連合の使い捨てプラスチック指令(SUPD)やパーフルオロアルキル物質(PFAS)規制の拡大などにより、調達チームは、複数容器の購入契約を結ぶ前に、基材ボードの坪量、ライナーの化学組成、循環型ライフサイクル経済を徹底的に評価する必要に迫られています。 主なポイント空気の断熱性: 設計されたデッドエアポケットにより、外側の紙製スリーブが不要になり、グリップ外側の温度を46℃以下に保つことができます。持続可能なバリアオプション: 水性分散コーティングは、プラスチックの選別といった障害なしに、標準的な路側紙紙リサイクル工程において、認証済みの再パルプ化性を提供します。総コスト面でのメリット: 一体型の二重壁容器は、二次スリーブの在庫、輸送、バリスタによる組み立ての遅延をなくすことで、全体的な運用コストを削減します。標準化された蓋のフィット感: 直径90mmのユニバーサルリムは、12オンス、16オンス、20オンスのサイズに対応し、複数のドリンクフォーマットにわたる蓋の在庫を統合します。工場での検証済みテスト: 高速自動充填ラインには、24時間体制の超音波シーム静水圧シールとPFASフリーの食品接触認証が厳密に求められる。このエンジニアリング主導の調達マニュアルは、商業バイヤー、製品パッケージエンジニア、卸売輸入業者に対し、熱気密バリアの物理特性に関する包括的な評価、ライニングポリマー化学(従来のPE、植物由来PLA、再生可能な水性コーティング)の比較マトリックス、現実的な総所有コスト(TCO)モデル、およびElements Packagingの生産ラインに組み込まれた重要な品質管理パラメータを提供します。熱物理学:微小空気ギャップと放熱メカニズム設計された二重壁カップの機械的優位性を理解するには、伝導、対流、放射の各チャネルにおける熱伝達ダイナミクスを評価する必要がある。標準的な シングルウォールカップ85℃~93℃(185°F~200°F)の温度で注がれた熱い液体は、セルロース紙板の単層を横切って瞬時に熱伝導経路を形成します。木材パルプ紙の熱伝導率(κ)は約0.05~0.08 W/(m·K)であるため、熱エネルギーは3~5秒以内に壁を透過し、外面温度は人間の皮膚の痛みの閾値である48℃~50℃(118°F~122°F)を急速に超えます。断熱マイクロエアキャビティ二重壁カップは、内側の紙カップを外側の包装スリーブの中に入れることで、この急速な熱伝導経路を完全に遮断し、0.5 mm~1.5 mm幅の調整されたデッドエアポケットを作り出します。乾燥した停滞空気は、最も効果的な天然断熱材の一つであり、約0.026 W/(m·K)という非常に低い熱伝導率を示します。この密閉された空間は、臨界レイリー数閾値以下に保たれるように設計されているため、内部の自然対流は抑制されます。技術的な成果は以下のとおりです。外側皮膚保護: 飲み物の中心部は75℃以上の高温を保ちますが、カップの外側の持ち手部分は快適な40℃~46℃の範囲に保たれるため、火傷や手の疲労を感じることなく、快適に手に持つことができます。長時間の温度保持: 熱減衰曲線によると、密封された二重構造の紙コップは、スリーブのない単層構造の紙コップと比較して、45分から60分間にわたって提供温度を30%から35%長く維持できることが示されています。結露対策の二重用途: 冷たい飲み物(アイスエスプレッソ、コールドブリュー、フローズンスムージーなど)の場合、同じ熱ギャップによって外側のシェルが周囲の露点以下に下がるのを防ぎ、紙繊維を弱めたりカップの縁を柔らかくしたりする結露を防止します。板紙の坪量(GSM)マトリックスと機械的剛性ドライブスルーのオペレーターからよく寄せられる苦情の一つに、カップの座屈があります。これは、顧客がカップ本体を握ると側壁が内側に崩れ、蓋が外れて熱湯がこぼれるというものです。構造剛性は、一次バージンボードと外装材の合計坪量(グラム/平方メートル、またはGSMで測定)によって決まります。以下は、商業グレードの製造で使用されている工業標準エンジニアリングマトリックスです。 エレメンツ・パッケージング:カップサイズ内層ベースボードアウタースリーブボード総グラム数ラジアル力許容値8オンス(240ml)260gsm + 18gコーティング250gsm バージンクラフト紙/ホワイト約528gsm< 15N負荷時、たわみ量3.0mm12オンス(350ml)280gsm + 18gコーティング280gsm バージンクラフト紙/ホワイト約578gsm< 18N負荷時、たわみ量3.2mm16オンス(480ml)300gsm + 20gコーティング300gsm バージンクラフト紙/ホワイト約620gsm< 20N負荷時、たわみ量3.5mm20オンス/22オンス(650ml)320gsm + 20gコーティング320gsm バージンクラフト紙/ホワイト約660gsm< 22N負荷時、たわみ量3.8mm内部バリアの化学組成:PE、PLA、水性分散コーティングの比較セルロース繊維は本来親水性です。不浸透性の内部バリアコーティングがない場合、水性液体、コーヒーの脂質、酸性飲料成分が紙マトリックスに浸透し、数分以内に剥離や構造壁の崩壊を引き起こします。環境法規制がヨーロッパ、オーストララシア、北米における市場アクセスを再編成する中で、適切な内部ライナーの選択は、包装材購入者にとって最も重要な決定事項の一つとなっています。従来のポリエチレン(LDPE)押出成形低密度ポリエチレン(LDPE)は、防湿性能の歴史的なベンチマークであり続けています。15μmから22μmの厚さでバージンボードに溶融押出成形されたLDPEは、105℃までの沸騰水にも耐える、信頼性が高く費用対効果の高いシールを形成します。しかし、プラスチックフィルムがセルロース基材に強固に付着するため、一般的な自治体の水パルプ化リサイクル施設では繊維を容易に分離することができず、LDPEライニングされたカップのほとんどは最終的に埋立地や廃棄物発電施設に送られてしまいます。ポリ乳酸(PLA)バイオポリマーポリ乳酸(PLA)は、発酵トウモロコシデンプンやサトウキビなどの植物性デキストロースを原料としています。PLAは、ポリエチレンと同等の耐熱性と耐湿性を持ちながら、工業用堆肥化基準(EN 13432およびASTM D6400)を満たしています。管理された工業用堆肥化条件(58℃~65℃、湿度60%)では、PLAライニングの紙コップは90~180日以内に水、二酸化炭素、有機バイオマスに生分解されます。初期世代のPLAは、90℃以上のドリップコーヒーに長時間さらされると軟化する可能性があるため、購入者は供給業者が耐熱性のある結晶化PLA配合を使用していることを確認する必要があります。次世代水性分散コーティング(水系バリア)水性コーティングは、紙コップ製造における最も重要な技術的飛躍と言えるでしょう。従来のように連続押出成形されたプラスチックフィルムを押し出すのではなく、水性ポリマーエマルジョンをフレキソ印刷機またはグラビア印刷機を用いて紙ウェブに塗布し、その後加熱硬化させます。これにより、水分や油分の透過を防ぐ超薄型バリア層(5~9gsm)が形成されます。重要な点として、水性コーティングされたカップは、従来の紙リサイクル方式で100%再生パルプ化および路側リサイクルが可能です(ウェスタンミシガン大学またはPTS-RH 021/97プロトコルで検証済み)。標準的な製紙用ハイドロパルパーに浸漬すると、水性コーティングはろ過スクリーンを詰まらせたりマイクロプラスチックの残渣を生み出したりすることなく分散し、下地のバージンセルロースパルプの回収率が92%を超えることを可能にします。技術的特性PEラミネート加工PLAバイオポリマー水性分散液主要原料石油由来バイオ再生可能な植物デンプン水性アクリルポリマー最大流体温度最高105℃(221°F)最高92℃~95℃最高100℃(212°F)終末期医療の目的地埋立処分/廃棄物発電工業用堆肥化施設標準的な路側紙ごみ箱EU SUPDマーキング義務必須の「プラスチック」タートルロゴ必須の「プラスチック」タートルロゴ特定の法域では免除される商業コスト指数基準値(1.00)+18%~+25%+12%~+18%TCO調達モデリング:一体型二重壁 vs. 単層壁+スリーブ経験の浅い購買担当者がよく陥る落とし穴は、個々の製品の単価を個別に比較してしまうことです。例えば、無地の単層紙コップのFOB価格は、一体型の二重構造紙コップよりも30%低いかもしれませんが、運用コスト(総所有コスト:TCO)を評価すると、全く異なる状況が見えてきます。補助スリーブの隠れたサプライチェーンコスト二重在庫管理と在庫切れリスク: カップとスリーブを別々に調達するには、2つの異なる仕入先サプライチェーン、2つの発注書、別々の運賃、そして独立した保管場所の管理が必要になります。紙製スリーブが品切れになると、店員は本能的に「ダブルカップ」(シングルウォールカップを2つ重ねて入れる)を使おうとし、結果として単位包装コストが100%も上昇してしまいます。バリスタのサービス提供速度におけるボトルネック: 動作研究データによると、エンボス加工されたスリーブをホットカップに手を伸ばし、広げ、スライドさせる動作には、1回の取引につき2.5秒から4.0秒かかることが明らかになった。1日に1,000杯のホットドリンクを提供する混雑したドライブスルー店舗では、これはバリスタの労働時間を1日あたり約1時間も無駄にしていることを意味し、行列の速度を低下させ、ピーク時の売上容量を減少させる。ワークステーションの整理整頓とブランドイメージの隠蔽: 補助スリーブは専用の卓上ディスペンサーを必要とするため、エスプレッソマシン横の貴重な作業スペースを占有します。さらに、標準スリーブはカップ表面の最大55%を覆ってしまうため、カップ本体に印刷されたオリジナルの販促用アートワークやブランドロゴが隠れてしまいます。外表面構造:平滑、エンボス加工、リップルウォール二重構造カップの外側ラップは、特定のブランド、触感、および熱性能の要求に応じて、複数の形状に成形することができます。滑らかな二重壁カップ滑らかな形状は、内側の容器と平らな外側の紙製包装材を組み合わせたものです。この形状は、写真フレキソ印刷や高精度オフセット印刷に最適な表面を提供します。鮮明な多色ハーフトーン、全面CMYK画像、マットなソフトタッチコーティング、またはメタリック箔押しを求めるブランドは、グラフィックの忠実度を最大限に高めるため、滑らかな二重構造のカップを好む傾向があります。エンボス加工の二重構造カップエンボス加工されたカップは、外側の包装紙を特殊な機械式スタンピングローラーに通してから内側のカップに接着します。これにより、ダイヤモンドグリッド、ハニカムパターン、カスタムブランドバッジなどの立体的な質感が生まれ、触感を向上させると同時に、手の接触面積を35%以上削減します。指と紙の間にある構造的な空気層は、段ボールのような重さを感じさせずに、優れた断熱効果を発揮します。波型(波形)壁カップリップルウォールカップは、外側に溝付きのS字カーブまたは縦方向の波型層を備えています。内側の熱いカップと外側の持ち手部分との間に十分な物理的分離を設けることで、リップルカップはドリップティーやスープなど、沸騰に近い温度の飲み物に対して最大限の保温効果を発揮します。また、丈夫な持ち手と素朴なクラフト紙のような外観で広く知られています。工場品質保証プロトコルおよび国際規格への準拠使い捨てカップを海外メーカーから調達する場合、パッケージングの購買担当者は厳格な受入品質基準を適用する必要があります。縁のずれや継ぎ目のピンホールなどの欠陥のあるロットは、顧客の火傷、ドライブスルーでのこぼれ、そして深刻なブランド責任につながる可能性があります。Elements Packagingの商業生産では、以下の3つの主要カテゴリーにわたる検証可能な工場試験に準拠しています。超音波による底部シームの静水圧試験紙コップの中で最も破損しやすい部分は、底面のローレット加工されたシール部分です。現代の生産ラインでは、超音波溶着や高周波加熱装置を用いて、底部のディスクを側壁に接着しています。品質保証監査では、標準化された染料浸透試験を実施する必要があります。具体的には、カップに90℃のメチレンブルー染料溶液を充填し、吸水性の白い紙の上に最低4時間置きます(厳格な商業規格では、24時間吸水性がないことが求められます)。リムカールの楕円度と自動蓋との互換性上部の縁が適切にカールしていないと、蓋の嵌合不良、液漏れ、自動ディスペンサーでの容器分離時の詰まりなどが発生します。製造公差が厳しいため、製造ロット全体を通して縁の真円度とビード径を±0.25mm以内に維持する必要があります。先進的な工場では、包装コンベアに直接統合された光学式マシンビジョンシステムを採用し、カートンを積み込む前に縁の形状を検査しています。規制遵守と化学物質の安全性製造施設が、以下の国際規格を検証する最新の認定試験機関の試験証明書を保持していることを確認してください。米国FDA 21 CFR 176.170 / 176.180: 水分および脂肪分を含む食品物質の安全な接触に関する要件。EU枠組み規則(EC)No 1935/2004: 10%エタノール、3%酢酸、および植物油食品模擬液における総移行量および特定移行量の閾値(OML ≤ 10 mg/dm²)を実証する。PFASフリー認証: 全有機フッ素(TOF)の実験室での確認 < 50ppmという濃度は、新たに制定される世界の化学物質安全法に完全に準拠していることを保証するものです。FSC®サプライチェーン認証: 原料となるセルロース板紙が、持続可能な方法で伐採された認証済みの森林から供給されていることを確認する。海上物流とコンテナ容積の最適化物流面から見ると、二重構造のカップは外側の包装材の厚みが増すため、単層構造のカップよりもわずかに深い重ね合わせピッチとなります。単層構造のカップは通常1個あたり6mm~8mmの重ね合わせピッチですが、二重構造のカップは平均10mm~14mmの重ね合わせピッチとなります。この違いは容器の利用効率に影響を与えます。標準的な40フィートハイキューブ(40HC)コンテナには、通常、55万個から65万個の二重壁カップ(1カートンあたり500個入り、ポリ袋20枚×カップ25個)が積載できますが、単層カップの場合は約95万個になります。賢明なサプライチェーン管理者は、この海上輸送費の差額を、袋の調達、別途の輸送費、二重カップによる在庫損失の完全な排除によって相殺しています。B2B輸入業者向け戦略的調達チェックリスト90mm口径の汎用規格を標準化する: 12オンス、16オンス、20オンスのカップの縁の直径がすべて90mmになるようにすることで、1つの蓋のSKUで中サイズと大サイズのホットドリンクすべてに対応できるようにします。水性インクが必要です。 食品グレードで無臭の水性フレキソ印刷インクの使用を義務付け、揮発性有機化合物(VOC)の臭気がエスプレッソの繊細なクレマを損なうことを防ぐ。高温液体負荷時のたわみを確認する: カップが引き渡し時にしっかりとした状態を保つことを保証するため、95℃の温水を用いた側壁の半径方向圧縮試験報告書を依頼してください。需要強化型マスターパッケージ: 海上輸送中の破損を防ぐため、防湿性のある内側のポリ袋と角部のパレット保護材を備えた5層構造の輸出用段ボール箱を指定してください。よくある質問カスタム印刷の二重構造カップの最小注文数量はいくつですか?Elements Packagingにおける商業用カスタム印刷の初回ロット数は、フレキソロータリー印刷の場合、通常、アートワークSKUごとに50,000個からとなります。この数量制限により、印刷版、型抜き金型、自動インライン外装スリーブラミネートステーションなど、各種設備投資の償却が確実に行われます。二重構造の紙コップの複数の容量に、同じサイズの蓋で対応できますか?はい。標準化された工場設備により、12オンス、16オンス、20オンスの二重構造カップが製造され、外側上部リムの直径はすべて90mm(±0.25mm)で統一されています。これにより、飲料製造業者は中型および大型のホットドリンク全サイズで単一の蓋SKUを在庫することができ、保管スペースの削減とバリスタによる仕分けミスの防止につながります。水性コーティングされた二重構造のカップは、本当にプラスチックフリーで、路上でリサイクル可能なのでしょうか?はい。水性分散バリアコーティングは、押出成形された固体プラスチックフィルム(PEやPLAなど)ではなく、水性ポリマーエマルジョンを使用します。標準的な製紙パルプ化システムで処理した場合、微細分散液はふるいを詰まらせたりマイクロプラスチックを生成したりすることなくきれいに分解し、92%を超える認証済み再パルプ化率を達成します。二重構造の紙コップは電子レンジで安全に使用できますか?水性コーティングや標準的なPEライナーを使用したカップは、短時間(60秒未満)の再加熱であれば安全に使用できます。しかし、PLAライナーを使用したバイオカップは、市販のバイオプラスチックが60℃を超えると熱ガラス転移による変形を起こし、壁面の強度を損なうため、電子レンジで加熱してはいけません。二重壁構造は、冷たい飲み物や氷入りの飲み物に対してどのような性能を発揮するのでしょうか?マイクロエア層は双方向に機能します。アイスドリンク、コールドブリュー、スムージーの場合、外側の紙ジャケットは室温の露点より上に保たれ、表面の結露を防ぎます。これによりカップの形状が維持され、テーブルに水滴の跡が残るのを防ぎます。
 紙コップにはどんな種類があるの?
Mar 13, 2023